文章目录
矿机到货验收建议:上架前为每台机器留一份基线档案
外箱撞击痕迹、整机序列号、电源标签、风扇转速、墙上实际功耗、算力板识别数量、芯片温差、运行异响、网口稳定性,这些变量必须在拆箱和通电时逐项留下记录。现场最麻烦的情况,往往是机器已经混进机架跑了两天,才发现少板、风扇抖动或电源输出异常。到那时再追查问题来自运输、设备本身还是机房环境,责任很难说清,停机范围也会扩大。
站在硬件验收工程师的角度,一批矿机是否“到货完成”,不能只看箱数对不对。真正的交付节点,应当放在单机身份确认、通电测试、上架复查和备件入库全部完成之后。
准备:先把验收口径写进现场工单
设备到场前,采购合同、装箱清单和厂商参数需要提前对齐。重点确认具体机型、额定算力、标称功耗、输入电压范围、风扇型号、固件版本以及保修识别方式。相同外壳不代表内部配置一致,尤其是二手机、维修机和不同批次混装时,算力板版本、电源型号都可能有差别。
验收场地最好划出拆箱区、待测区、合格区和隔离区。没有明确分区时,开过箱的机器容易和未检机器混在一起,故障机也可能被误上架。每台设备从落地开始就应绑定临时编号,外箱标签、整机铭牌、电源铭牌和后台序列号都拍照留存。
工具也要提前校验。常用设备包括钳形电流表、功率计、红外测温仪、测电笔、网线测试仪、绝缘手套、备用网线以及已知正常的测试电源线。测量工具如果长期未校准,功耗和温度记录会失去比较价值。
验收标准不要停留在“能开机”。现场可以根据合同设定明确门槛,例如稳定运行后算力不得低于约定值,墙上功耗不能超出允许偏差,算力板必须全部识别,风扇转速不能持续大幅偏离,同一设备进出风温差不得出现异常跳变。具体数值应服从厂商规格和采购约定,不能靠值班人员临场判断。
执行:拆箱时就开始判断运输和维修痕迹
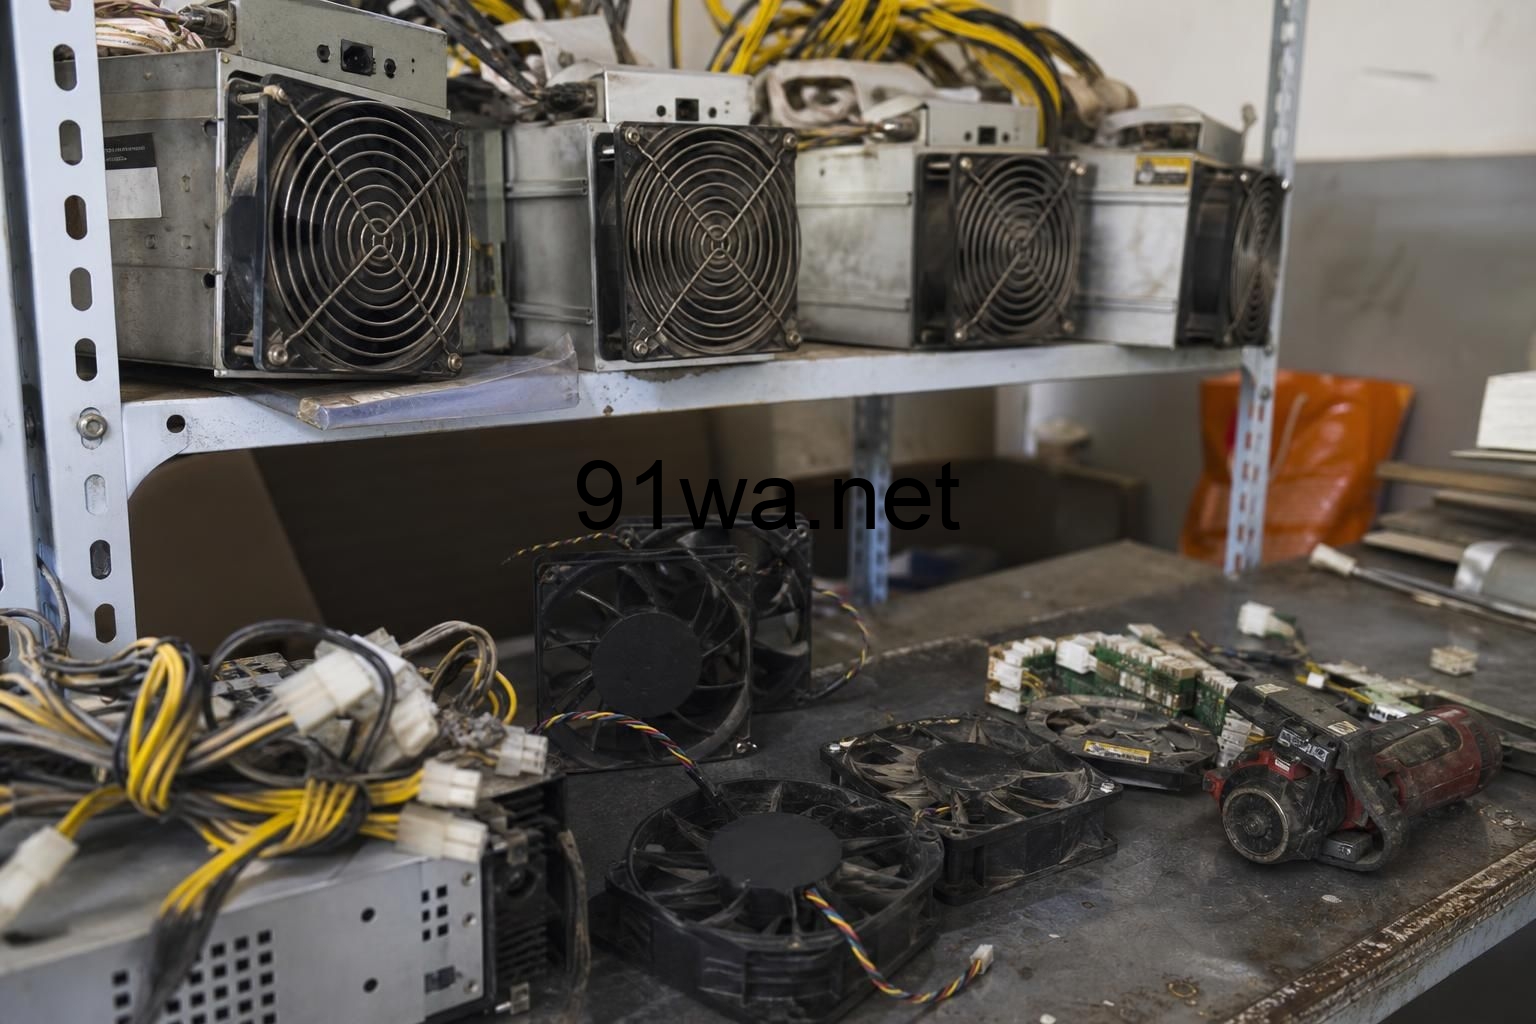
开箱后的第一轮检查不通电。先看外壳是否变形,风道内有没有松动螺丝,再检查风扇叶片、护网、电源接口、网口和控制板排线。设备有明显灰尘、油污、锈蚀或清洗剂气味时,应单独记录,这通常说明机器经历过较重的使用或翻修。
用手轻拨风扇时,阻力和声音应当接近。某个风扇转动发涩、轴向晃动明显,即使暂时能启动,也很可能在高温运行后掉转速。电源插座出现发黄、熔痕或金属片松动,应直接进入隔离区,不能靠换一根线继续试机。
通电测试应在独立测试位进行,一次只接入可控数量的设备。先确认供电电压、接地和断路器容量,再连接矿机。不要把来源不明、线径不足或接头温升异常的旧线当作测试线,也不要混用不同规格的模块化电源线。
机器启动后,先核对控制板时间、MAC 地址、固件版本和算力板数量。随后观察启动日志,重点看芯片识别失败、风扇报错、频率反复调整和温度传感器异常。短暂显示算力无法证明设备合格,至少要完成充分预热,并经历一段连续满载测试。
我的现场记录通常会保留启动后、预热后和稳定运行后的数据。算力、拒绝率、功耗、进风温度、出风温度、风扇转速和芯片温度需要放在同一台设备档案中。只抄一个平均算力,后续很难解释机器为什么间歇掉板。
上架:机架位置本身也是验收条件
通过单机测试后,不宜直接把设备塞进空位。上架前应核对机架风向、PDU 负载和相位分配。进风口被线缆遮挡、热风回流或同一回路负载过重,都会让测试正常的机器在机架上出现故障。
电源插头插到底后,要检查是否松动;网线应带位置标签,电源线不能压住风扇护网。设备编号、机架号、层位、PDU 端口和交换机端口应同步写入档案。这样发生掉线或断电时,值班人员能快速找到实物,不必在热通道里逐台拔线确认。
整排上电要分批进行。集中启动会产生明显冲击电流,也容易掩盖单机问题。每批上电后停留观察,确认PDU电流、插头温升和交换机在线数量正常,再处理下一批。
这里有一个常见误判:测试位进风温度较低,机器运行完全正常;上架后位于机架上层,吸入了回流热风,风扇长期满转并反复降频。若只看设备后台,容易把问题判给算力板。验收工程师必须把机器数据和所在位置一起检查。
检查:到货合格不等于首日运行合格
设备上架后的巡检至少要覆盖冷启动、热稳定和负载变化。首轮重点查少板、掉线和风扇异常;连续运行后再查功耗漂移、插头温升、算力波动和局部过热。
巡检时不要只盯管理页面。需要走到机架前后听声音、闻气味、看指示灯,并用测温工具检查插头、电源外壳和出风区域。高频啸叫、周期性摩擦声、焦糊味以及某台机器出风明显偏冷,都可能对应实际故障。出风偏冷未必是好事,也可能意味着设备已经掉板或降频。
同批机器应做横向比较。环境和配置接近时,某台设备功耗明显更高、风扇长期更快或温差特别大,优先进入观察名单。孤立看一台机器的数据,很多早期故障并不明显;放到同批分布中,异常往往很突出。
巡检记录还应保留操作人和时间。更换网线、重插排线、清灰或调整位置后,必须补充处理结果,避免下一班人员看到机器恢复就把故障记录关闭。
备件:按照现场故障频率配,不按采购价格配
备件库最常见的问题,是贵重部件放了不少,真正容易损坏的小件却没有。风扇、控制板、电源、网线、合格电源线、排线、螺丝和接口保护件,都应根据机型和历史故障频率配置。不同转速、接口和固件要求的风扇不能随意替代,电源也要确认功率、电压范围和插座规格。
备件入库前同样需要测试。长期放置的电源和控制板不能默认可用,否则维修现场拆下故障件后,换上的备件又带来新问题。每次领用要绑定故障机编号,拆下来的部件则标明“待测”“可修”或“报废”,不能直接扔回可用区。
备件数量可以结合在架规模、物流周期和月度故障率滚动调整。偏远矿场尤其要考虑运输时间。一个风扇等七天,损失的可能不只是配件价格,还包括停机收益和人工往返成本。
回滚与复盘:发现批次问题就停止扩散
如果同批设备连续出现相似故障,例如相同位置的电源接口发热、同版本控制板频繁掉线,或者某类风扇集中失速,应立即暂停该批次继续上架。已安装设备可以降载观察,必要时退回测试位,不要一边发现问题一边继续把机器铺满机架。
回滚时保留原固件、原位置和故障日志,避免在证据未保存前反复刷机、换板。需要向供应商索赔时,外箱照片、序列号、通电视频、运行曲线和更换记录都比一句“机器不稳定”更有说服力。
一批设备验收结束后,要统计到货破损率、首次通电失败率、上架后故障率以及消耗的备件。若测试位合格率很高,上架后故障却集中增加,应优先检查机房风道、供电回路和安装操作;若故障集中在同一生产批次,则应推动供应商排查生产或翻修质量。
今天接收矿机时,可以立刻执行一个具体动作:给每台设备建立唯一编号,把外观照片、序列号、稳定算力、墙上功耗、温度、风扇转速、机架位置和维修记录放进同一份档案。以后无论巡检、换件还是退货,工程师都有清楚依据,矿场也能少付很多原本可以避免的停机成本。